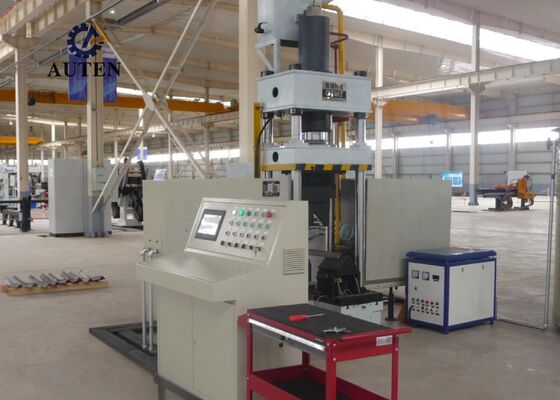
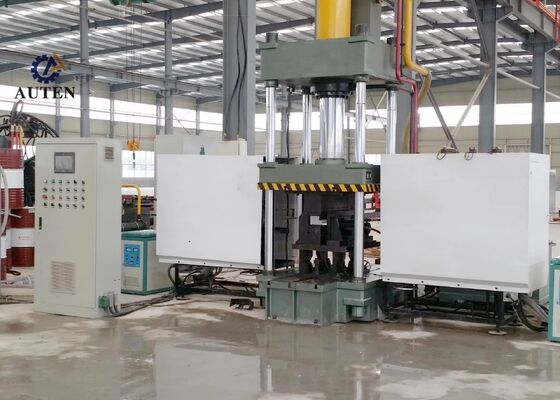
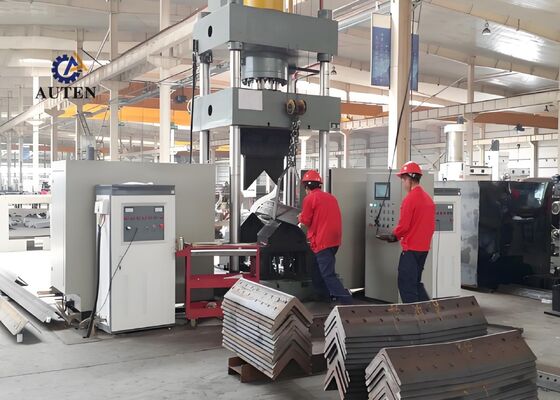
60*2KW Potência de aquecimento Máquina de dobra e aquecimento de aço CNC Angel 1300mm Max. altura de abertura
Introdução ao produto:
O sistema de dobra térmica CNC é projetado profissionalmente e submetido a testes abrangentes na fábrica para garantir uma dobra precisa e confiável de perfis de aço de ângulo e chapas de metal planas.É especificamente concebido para satisfazer as exigências de fabricação mais rigorosas das indústrias, incluindo a fabricação de aço estrutural., produção de componentes mecânicos e processamento de metais arquitetônicos.O sistema assegura que os painéis de aço e metal angulares processados cumprem exigentes requisitos dimensionais e estruturais, apoiando a execução eficiente e contínua das operações de fabrico subsequentes.
Parâmetros do produto:
| Modelo |
HQ250-700 |
| Pressão do reservatório de óleo (kN) |
1600 |
| Tamanho de dobra exterior de dois lados (calcanhar para cima) (mm) |
L80*7~L250*32 |
| Grau de curvatura dos ângulos em ambos os lados para fora (°) |
30° |
| Área de curvatura única de aço angular para a frente (mm) |
L80*7~L200*20 |
| Grau de flexão de aço angular para a frente (°) |
20° |
| Espessura da placa de dobra (mm) |
2 ~ 16 |
| Largura da placa de dobra (mm) |
700 |
| Grau de flexão das chapas (°) |
90° |
| Área de ângulo de abertura e fechamento (mm) |
L80*7~L200*16 |
| Ângulo de abertura e de fechamento (°) |
16° |
| Corrente do reservatório de óleo (mm) |
800 |
| Altura máxima de abertura(mm) |
1300 |
| Potência do motor (kW) |
15 |
| Potência de aquecimento(kW) |
60*2 |
| Eixo CNC |
3 |
| Capacidade do reservatório de óleo (L) |
630 |
| Tamanho total (m) |
3.5x4.5x4.1 |

Características do produto:
1O equipamento está equipado com um avançado sistema de controlo baseado em CNC e PLC com uma interface HMI (Human Machine Interface) intuitiva.Permite a configuração conveniente dos parâmetros de processamento, monitorização em tempo real do estado da máquina e gestão da produção simplificada, proporcionando aos operadores um ambiente operacional acessível, fiável e eficiente.
2A máquina emprega tecnologia avançada de aquecimento por indução de frequência ultrassônica para fornecer aquecimento rápido e uniforme com maior eficiência energética e menor impacto ambiental.Este método de aquecimento permite aumentar a capacidade de produção, custos operacionais mais baixos e conformidade com os requisitos de protecção ambiental aplicáveis.
3O equipamento possui um projeto de formação integrado que elimina a necessidade de substituição de ferramentas adicionais e ajustes frequentes da matriz. Esta configuração simplificada reduz os procedimentos de instalação,Minimiza o tempo de preparação e melhora a eficiência geral da produção.
4Ao incorporar tecnologia de controlo CNC de precisão, a máquina realiza operações de dobra e de formação precisas com qualidade consistente, controlo dimensional preciso,e resultados de processamento repetíveis, aumentando simultaneamente a produtividade global da produção.
5O sistema integra uma unidade de potência hidráulica independente com um sistema de controlo eléctrico dedicado, garantindo uma operação conveniente, uma segurança operacional melhorada e um desempenho da máquina fiável.Esta configuração é adequada para produção contínua em ambientes industriais exigentes.
6No modo de formação a frio, a máquina pode suportar perfis de aço de ângulo de até L100 × L100 × 10 mm e suportar um ângulo de flexão máximo de 5°.permite uma deformação controlada do material e uma precisão de formação consistente.
7Em condições normais de funcionamento, o ciclo de prensagem a frio dura aproximadamente 10 segundos por peça, enquanto a flexão térmica requer geralmente cerca de 120 segundos por componente.Os tempos reais de ciclo variam em função das propriedades do material e das dimensões da peçaA curvatura térmica começa normalmente quando o material atinge aproximadamente 800°C e apresenta uma aparência avermelhada.Os parâmetros específicos de aquecimento e de formação devem ser ajustados de acordo com as características do material e a precisão dimensional exigida..
8Para as operações de dobra térmica, o operador introduz os parâmetros de processamento necessários e inicia o ciclo automático utilizando o botão de comando ou o interruptor do pedal.A máquina então executa a sequência programada, incluindo a introdução da peça na zona de aquecimento, o aquecimento por indução, a retirada automática da unidade de aquecimento, a fixação e a prensagem hidráulica, a elevação da ram e a descarga da peça acabada.
9Durante as operações combinadas de moldagem térmica e de prensagem a frio, o ciclo de produção pode ser iniciado uma vez que os parâmetros necessários tenham sido configurados.O arco hidráulico não precisa voltar completamente à sua posição original.Em vez disso, a matriz de prensagem inferior sobe automaticamente para criar um espaço livre de 100 mm, facilitando a remoção conveniente da peça acabada.Esta sequência otimizada reduz o tempo de ciclo e melhora ainda mais a eficiência geral da produção.
Estas amostras de ensaio, produzidas utilizando equipamento de punção, corte e marcação de aço angular,que satisfaçam as especificações normalizadas e os parâmetros de processamento comumente utilizados na fabricação de torres de aço angularFornecem aos clientes peças de referência práticas para avaliar a qualidade da usinagem, a precisão dimensional e a fabricação.Estes indicadores mensuráveis ajudam a demonstrar a capacidade do equipamento para satisfazer os exigentes requisitos de produção da fabricação de torre de aço angular.
Na construção de linhas de transmissão de ultra-alta tensão (UHV), as torres de transmissão devem suportar condições ambientais difíceis e cargas estruturais substanciais.O equipamento desempenha um papel importante na fabricação dos componentes de aço angular que formam as estruturas de carga primárias das torresRealiza operações de perfuração e perfuração confiáveis em elementos de aço angulares utilizados em corpos de torre, braços cruzados e outras secções estruturais críticas,Ajudando a alcançar dimensões precisas e integridade estrutural confiávelEstas capacidades de processamento contribuem para a durabilidade das torres de transmissão e apoiam a operação segura, estável e contínua dos sistemas de transmissão de energia UHV.


 Por favor verifique seu email!