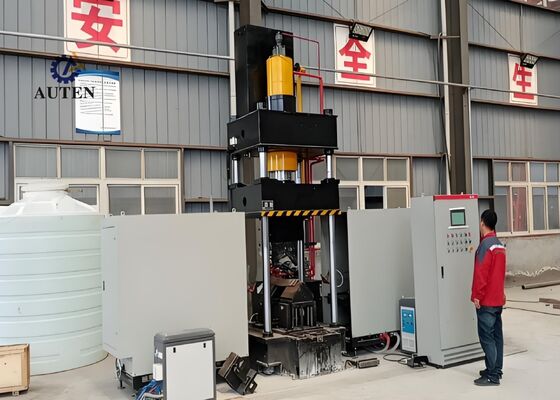
Máquina de Dobra Térmica CNC Pesada para Fabricação de Torres de Aço Angular e Chapa
Introdução do Produto:
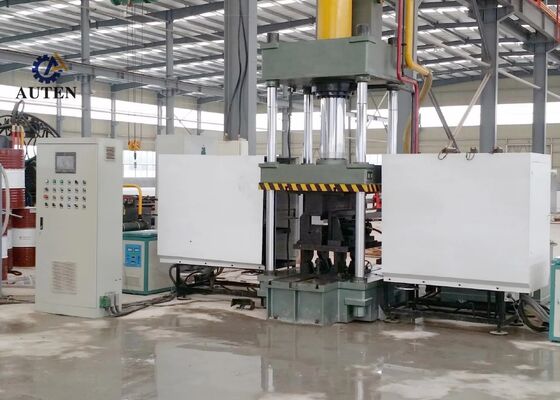
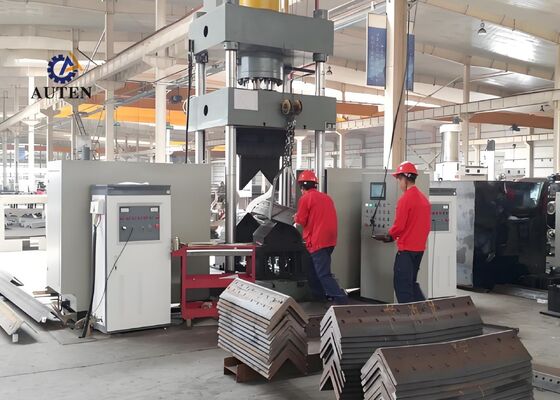
O Sistema de Dobra Térmica CNC é projetado profissionalmente e submetido a testes completos de fábrica para garantir a dobra precisa e confiável de perfis de aço angular e chapas metálicas planas. Ele é desenvolvido especificamente para atender aos rigorosos requisitos de fabricação de indústrias como fabricação de aço estrutural, produção de componentes mecânicos e processamento de metais arquitetônicos. Com excelente precisão de conformação e desempenho operacional consistente, o sistema garante que o aço angular e os painéis metálicos processados atendam aos exigentes requisitos dimensionais e estruturais, apoiando a execução eficiente e contínua das operações de fabricação subsequentes.
Parâmetros do Produto:
| Modelo |
HQ250-700 |
| Pressão do Tanque de Óleo (kN) |
1600 |
| Tamanho de dobra dupla lateral externa (Calcanhar para cima) (mm) |
L80*7~L250*32 |
| Grau de dobra dupla lateral externa para ângulos (°) |
30° |
| Faixa de dobra simples para frente de aço angular (mm) |
L80*7~L200*20 |
| Grau de dobra simples para frente de aço angular (°) |
20° |
| Espessura da Chapa de Dobra (mm) |
2~16 |
| Largura da Chapa de Dobra (mm) |
700 |
| Grau de dobra para chapas (°) |
90° |
| Faixa de abertura e fechamento de ângulo (mm) |
L80*7~L200*16 |
| Grau de abertura e fechamento de ângulo (°) |
16° |
| Curso do Tanque de Óleo (mm) |
800 |
| Altura máx. de abertura (mm) |
1300 |
| Potência do Motor (kW) |
15 |
| Potência de aquecimento (kW) |
60*2 |
| Eixo CNC |
3 |
| Capacidade do tanque de óleo (L) |
630 |
| Tamanho geral (m) |
3.5x4.5x4.1 |

Características do Produto:
1. A máquina é equipada com um sistema de controle avançado baseado em CNC e PLC, complementado por uma interface homem-máquina (IHM) intuitiva com tela sensível ao toque. Os operadores podem configurar convenientemente os parâmetros de processamento, monitorar o status do equipamento em tempo real e coordenar as operações de produção, garantindo operação simples, desempenho confiável e gerenciamento eficiente do fluxo de trabalho.
2. O equipamento emprega tecnologia de aquecimento por indução ultrassônica de alta frequência para fornecer aquecimento rápido e consistente, otimizar o consumo de energia e minimizar o impacto ambiental. Este método avançado de aquecimento ajuda a melhorar a capacidade de produção, reduzir os custos operacionais e cumprir os requisitos aplicáveis de proteção ambiental.
3. A máquina apresenta um sistema de conformação integrado que elimina a necessidade de substituição adicional de ferramentas e ajustes frequentes de matrizes. Esta configuração simplificada simplifica a configuração do equipamento, reduz o tempo de preparação da produção e melhora a eficiência operacional geral.
4. Equipado com tecnologia de controle CNC de precisão, a máquina oferece desempenho preciso de dobra e conformação, qualidade uniforme do produto, controle dimensional preciso e resultados de processamento altamente repetíveis, aumentando assim a eficiência geral da fabricação.
5. O equipamento integra uma estação de energia hidráulica dedicada com um sistema de controle elétrico independente, garantindo operação conveniente, segurança operacional aprimorada e desempenho consistente da máquina. Este arranjo é particularmente adequado para produção contínua em condições de trabalho industriais exigentes.
6. Na operação de conformação a frio, a máquina é capaz de processar perfis de aço angular de até L100 × L100 × 10 mm, com um ângulo máximo de dobra permitido de 5°. Dentro desta faixa de capacidade especificada, o equipamento fornece deformação controlada do material e precisão de conformação estável.
7. Em condições operacionais padrão, o ciclo de prensagem a frio leva aproximadamente 10 segundos por peça, enquanto a dobra térmica geralmente requer aproximadamente 120 segundos. O tempo de ciclo real varia de acordo com as propriedades do material e as dimensões da peça. A conformação térmica geralmente começa quando o material atinge aproximadamente 800°C e exibe uma aparência incandescente. Os parâmetros de aquecimento e conformação são ajustados conforme necessário para acomodar as características do material e as tolerâncias dimensionais especificadas.
8. Durante as operações de dobra térmica, o operador só precisa inserir os parâmetros de processamento necessários e ativar o ciclo automático através do botão de controle ou interruptor de pedal. A máquina executa subsequentemente a sequência programada completa, incluindo o posicionamento da peça na zona de aquecimento, aquecimento por indução, retirada automática da unidade de aquecimento, fixação e prensagem hidráulica, movimento de retorno do pistão e descarga do componente acabado.
9. No modo combinado de conformação térmica e prensagem a frio, o ciclo de produção começa assim que todos os parâmetros necessários são configurados. Após a conclusão da conformação, o pistão hidráulico não precisa retornar totalmente à sua posição original. Em vez disso, a matriz de prensagem inferior se move automaticamente para cima para criar uma folga de aproximadamente 100 mm, facilitando a remoção conveniente da peça acabada. Esta sequência operacional otimizada reduz o tempo de ciclo e aumenta ainda mais a eficiência geral da produção.
Estas amostras de demonstração são produzidas usando equipamentos de perfuração, corte e marcação de aço angular e representam as dimensões padrão e especificações típicas de processamento usadas na fabricação de torres de transmissão de aço angular. Elas fornecem componentes de referência práticos para os clientes avaliarem a qualidade da usinagem, a precisão dimensional e o acabamento de fabricação. Através dessas amostras acabadas, os compradores potenciais podem avaliar a capacidade do equipamento de satisfazer os rigorosos requisitos de processamento e produção da fabricação de torres de aço angular.
Em projetos de linha de transmissão de ultra-alta tensão (UHV), as torres de transmissão são necessárias para suportar condições ambientais severas e cargas estruturais substanciais durante sua vida útil. Este equipamento desempenha um papel importante na fabricação dos componentes de aço angular que formam as estruturas primárias de suporte de carga dessas torres. Ele realiza operações de perfuração e puncionamento de precisão em membros de aço angular usados em corpos de torre, braços transversais e outras montagens estruturais críticas, ajudando a garantir dimensões precisas e conexões estruturais confiáveis. Essas capacidades de processamento contribuem para a durabilidade geral das torres de transmissão, ao mesmo tempo em que apoiam a operação segura, estável e contínua de sistemas de transmissão de energia UHV.


 Por favor verifique seu email!