Máquina de Perfuração e Marcação de Ângulo CNC de Precisão com Tecnologia de Controle Servo
Introdução ao Produto:
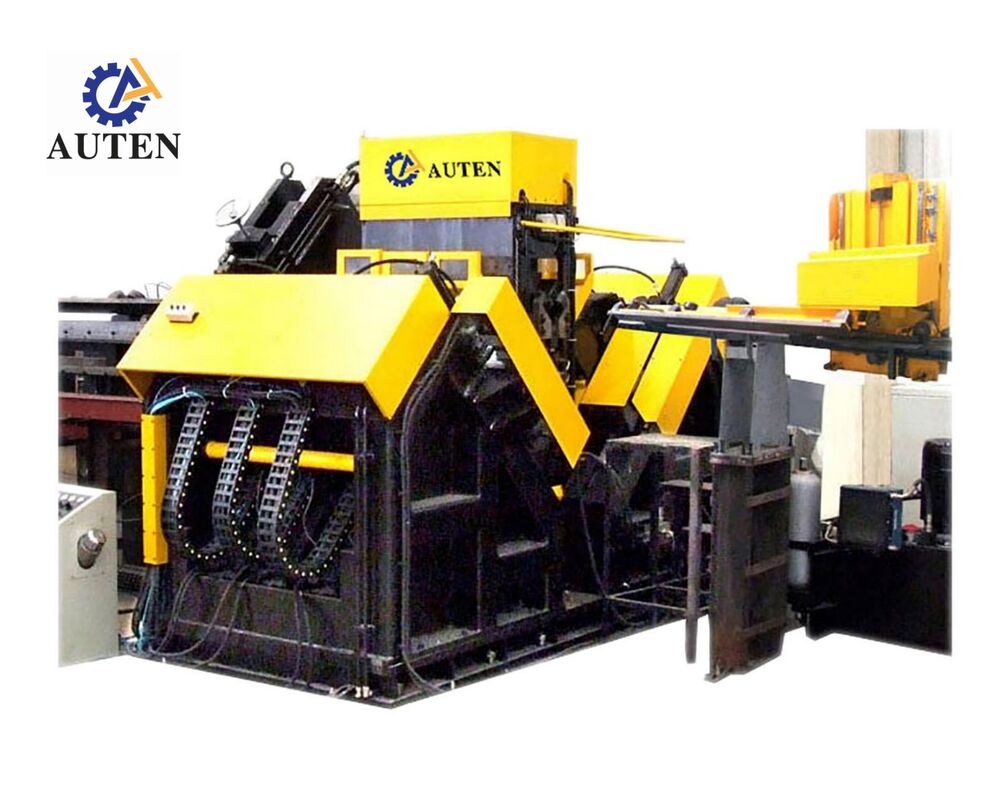
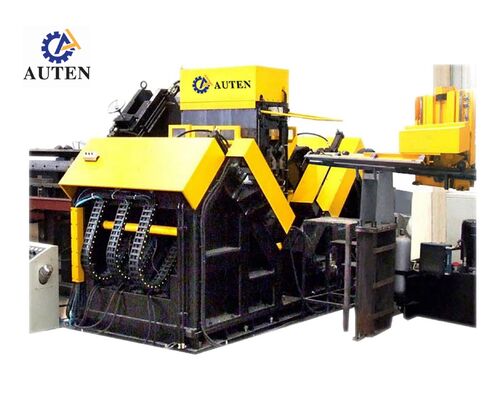
A Linha de Perfuração, Marcação e Cisalhamento de Aço Angular é uma solução CNC avançada projetada para o processamento rápido, preciso e eficiente de aço angular na fabricação de estruturas de aço. Integrando funções de perfuração, marcação e cisalhamento em uma única linha automatizada, ela melhora significativamente a produtividade, ao mesmo tempo que reduz o trabalho manual e o tempo operacional.
Equipada com um sistema de controle CNC de alto desempenho, a máquina garante posicionamento preciso e resultados de processamento consistentes. Ela é capaz de lidar com vários tamanhos de aço angular, tornando-a adequada para diversos requisitos de projeto. A unidade de perfuração oferece posicionamento preciso de furos, enquanto o sistema de marcação fornece identificação clara para fácil montagem. A função de cisalhamento garante corte limpo e preciso para saída de alta qualidade.
Amplamente utilizada nas indústrias de construção, torres de transmissão e estruturas de aço, a máquina oferece desempenho confiável, durabilidade e eficiência. Seu design inteligente e capacidades multifuncionais a tornam uma escolha ideal para ambientes de fabricação modernos que buscam precisão e produtividade.
Parâmetros Principais:
| Modelo |
ADM2532 |
| Tamanho do ângulo (mm) |
100×100×10~250×250×32 |
| Comprimento máx. da peça bruta (m) |
14 |
| Cônico do fuso de perfuração |
BT40 |
| Diâmetro máx. de perfuração (mm) |
Φ40 |
| Qtde. de brocas em cada lado (pcs) |
3 (6 no total em ambos os lados) |
| Velocidade máx. de rotação do fuso (r/min) |
6000 |
| Velocidade máx. de corte da broca (m/min) |
200 |
| Eixos CNC |
9 |
| Faixa de marcação traseira (mm) |
50-220 (contínuo) |
| Velocidade máx. de alimentação do ângulo (m/min) |
40 |
| Força de marcação (kN) |
1000/1200 |
| Qtde. de grupos de caracteres |
4 |
| Qtde. de caracteres em cada grupo |
18 |
| Tamanho do caractere (mm) |
14×10×19 |
| Sistema de refrigeração da broca |
Refrigeração interna seca por atomização de ar |
| Modo de programação |
Software de lofting ou programação de instruções |
| Dimensões gerais (m) |
34×8×3 |

Características do Produto:
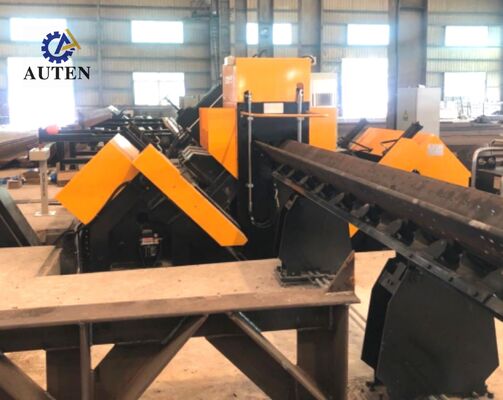
1. A linha de produção completa consiste em um transportador transversal, transportador de giro, transportador de entrada, carro de alimentação CNC, duas montagens de perfuração, uma montagem de marcação, um transportador de descarga automática, uma estação de energia hidráulica e um sistema de refrigeração elétrico. O equipamento integra tecnologia CNC avançada com alimentação de material controlada por servo para alcançar alta eficiência de processamento, operação confiável e precisão consistente da peça.
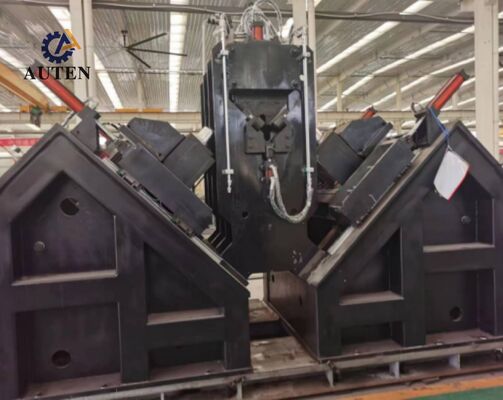
2. Uma montagem de perfuração é instalada em cada lado da máquina. Cada unidade pode acomodar três brocas de diferentes diâmetros. A montagem de perfuração inteira é controlada por CNC e pode se mover automaticamente para ajustar o espaçamento dos furos, garantindo posicionamento preciso dos furos e precisão de usinagem consistente.
3. A velocidade do fuso é continuamente ajustável através de um inversor de frequência, enquanto a velocidade de alimentação é regulada por válvulas de controle de velocidade variável. As transições entre aproximação rápida, alimentação de usinagem e retração rápida são realizadas automaticamente, garantindo operação suave e eficiência de usinagem aprimorada.
4. A linha de produção de perfuração é equipada com uma montagem de marcação, permitindo que os intervalos de marcação sejam pré-definidos convenientemente de acordo com os requisitos de processamento. As operações de marcação, fixação da peça e alimentação da unidade de perfuração são acionadas hidraulicamente. Componentes principais são importados para garantir desempenho confiável. Um sistema de refrigeração circulante integrado ajuda a reduzir a temperatura da ferramenta e estender a vida útil da broca.
5. As operações de marcação e perfuração são concluídas automaticamente. Após a conclusão da usinagem, os perfis de aço angular acabados são descarregados através de um mecanismo de giro pneumático, reduzindo o manuseio manual, diminuindo a carga de trabalho física dos trabalhadores e melhorando a eficiência operacional em comparação com as configurações de processamento convencionais.
6. O sistema de controle integra um computador host industrial, motores servo, PLC, interruptores de monitoramento externos e outros componentes de controle essenciais. Os operadores só precisam inserir as dimensões da peça, após o que o sistema gera automaticamente o programa de usinagem correspondente. Os programas também podem ser armazenados, selecionados, exibidos e recuperados de acordo com os números de identificação individuais da peça, facilitando o gerenciamento conveniente da produção.
7. A linha de usinagem é equipada com mecanismos de suporte e prensagem da peça para acomodar perfis de aço angular com considerável flexão ou deformação, garantindo posicionamento estável e precisão de processamento confiável durante a usinagem.
Estas peças de demonstração cobrem uma variedade de dimensões padrão e configurações típicas de furos comumente usadas na fabricação de torres de transmissão de aço angular. Elas fornecem aos clientes potenciais e ao pessoal de inspeção de qualidade amostras de referência práticas para avaliar a precisão da usinagem, o desempenho do processamento e a qualidade dos componentes acabados. Ao examinar as peças processadas reais, os usuários podem determinar se o equipamento atende aos padrões de fabricação relevantes e às especificações de produção para aplicações em torres de transmissão.
Em projetos de linha de transmissão de ultra-alta tensão (UHV), as torres de transmissão devem suportar condições climáticas adversas e cargas estruturais consideráveis. Este equipamento é projetado para fabricar os componentes de aço angular que constituem a estrutura principal de suporte de carga dessas estruturas. Ele realiza operações de perfuração e puncionamento de alta precisão em membros de aço angular usados em corpos de torre, braços transversais e outras montagens estruturais essenciais, ajudando a manter dimensões precisas e pontos de conexão confiáveis. Essas capacidades de usinagem contribuem para a integridade estrutural aprimorada, estabilidade operacional melhorada e confiabilidade de serviço a longo prazo durante a vida útil pretendida das torres de transmissão.


 Por favor verifique seu email!