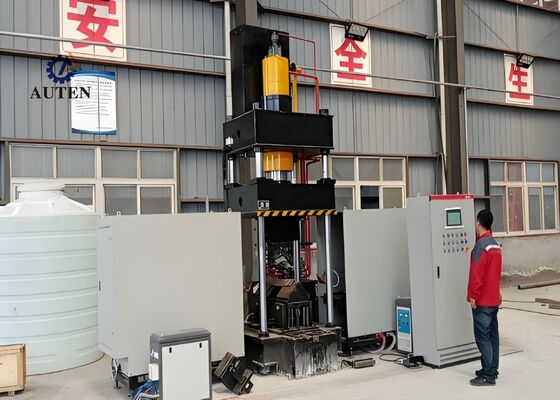
3150kN Máquina de Dobra a Quente CNC para Aço Angular e Chapa com Potência de Aquecimento de 240kW
Introdução do Produto:
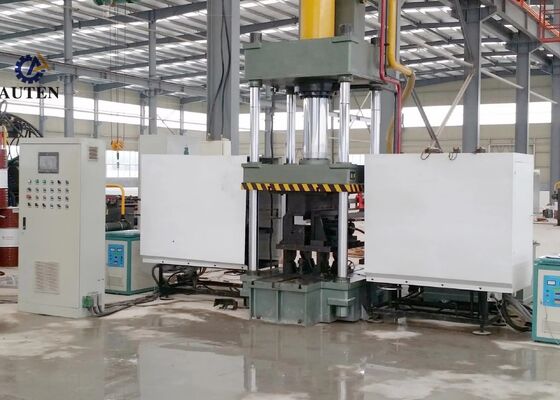
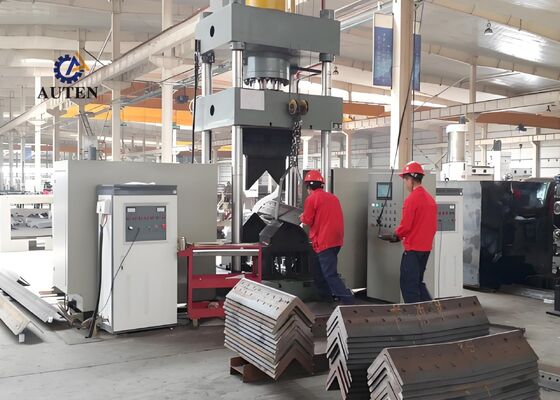
O Sistema de Dobra Térmica CNC é projetado profissionalmente e submetido a testes completos de fábrica para garantir a dobra precisa e confiável de perfis de aço angular e chapas metálicas planas. Ele é desenvolvido especificamente para atender aos rigorosos requisitos de fabricação de indústrias como fabricação de aço estrutural, produção de componentes mecânicos e processamento de metais arquitetônicos. Com excelente precisão de conformação e desempenho operacional consistente, o sistema garante que o aço angular e os painéis metálicos processados atendam aos exigentes requisitos dimensionais e estruturais, apoiando a execução eficiente e contínua das operações de fabricação subsequentes.
Parâmetros do Produto:
| Modelo |
HQ250-700 |
| Pressão do Tanque de Óleo (kN) |
1600 |
| Tamanho de dobra externa dupla face (Calcanhar para cima) (mm) |
L80*7~L250*32 |
| Grau de dobra externa dupla face para ângulos (°) |
30° |
| Faixa de dobra simples para frente de aço angular (mm) |
L80*7~L200*20 |
| Grau de dobra simples para frente de aço angular (°) |
20° |
| Espessura da chapa de dobra (mm) |
2~16 |
| Largura da chapa de dobra (mm) |
700 |
| Grau de dobra para chapas (°) |
90° |
| Faixa de abertura e fechamento de ângulo (mm) |
L80*7~L200*16 |
| Grau de abertura e fechamento de ângulo (°) |
16° |
| Curso do Tanque de Óleo (mm) |
800 |
| Altura máx. de abertura (mm) |
1300 |
| Potência do Motor (kW) |
15 |
| Potência de aquecimento (kW) |
60*2 |
| Eixo CNC |
3 |
| Capacidade do tanque de óleo (L) |
630 |
| Tamanho geral (m) |
3.5x4.5x4.1 |

Características do Produto:
1. A máquina adota um sistema de controle integrado avançado CNC e PLC, apresentando uma Interface Homem-Máquina (IHM) com tela sensível ao toque amigável. Os operadores podem definir facilmente os parâmetros de processamento, monitorar as condições de operação da máquina em tempo real e gerenciar os procedimentos de produção de forma eficiente. Esta configuração garante operação conveniente, desempenho confiável do equipamento e gerenciamento de produção simplificado.
2. O equipamento utiliza tecnologia de aquecimento por indução ultrassônica de alta frequência para obter aquecimento rápido e uniforme, ao mesmo tempo em que melhora a eficiência energética e reduz o impacto ambiental. Este método de aquecimento ajuda a aumentar a produção, reduzir os custos operacionais e atender aos padrões de proteção ambiental relevantes.
3. A máquina incorpora um sistema de conformação integrado que elimina a necessidade de trocas de ferramentas adicionais e ajustes repetidos de matrizes. Este design simplificado torna a preparação da máquina mais conveniente, encurta o tempo de configuração e aumenta a eficiência geral da produção.
4. Com tecnologia de controle CNC precisa, a máquina garante operações de dobra e conformação precisas, qualidade de produto consistente, precisão dimensional confiável e resultados de processamento repetíveis, contribuindo para a melhoria da produtividade da fabricação.
5. O equipamento é projetado com uma unidade de potência hidráulica dedicada e um sistema de controle elétrico separado, proporcionando operação conveniente, segurança aprimorada e desempenho operacional estável. Esta configuração é adequada para processos de fabricação contínua e ambientes de produção industrial exigentes.
6. No modo de conformação a frio, a máquina pode processar seções de aço angular de até L100 × L100 × 10 mm, com um ângulo máximo de dobra de 5°. Dentro desta faixa de processamento nominal, ela mantém deformação controlada do material e precisão de conformação consistente.
7. Em condições normais de trabalho, o ciclo de prensagem a frio requer aproximadamente 10 segundos por peça, enquanto o ciclo de dobra térmica leva cerca de 120 segundos. Os tempos de processamento reais dependem das características do material e das dimensões da peça. A conformação térmica geralmente começa quando o material atinge aproximadamente 800°C e fica visivelmente vermelho. As configurações de aquecimento e conformação podem ser ajustadas de acordo com as propriedades do material e as tolerâncias dimensionais exigidas.
8. Para operações de dobra térmica, o operador simplesmente insere os dados de processamento necessários e inicia o ciclo automático usando o botão de controle ou o interruptor de pedal. A máquina, então, completa todo o processo programado automaticamente, incluindo o posicionamento da peça na área de aquecimento, aquecimento por indução, retração automática da unidade de aquecimento, fixação e prensagem hidráulica, movimento de retorno do pistão e descarregamento do componente finalizado.
9. Ao operar no modo combinado de conformação térmica e prensagem a frio, a produção começa após a entrada dos parâmetros de processamento relevantes. Uma vez concluída a conformação, o pistão hidráulico não precisa retornar completamente à sua posição inicial. Em vez disso, a matriz de prensagem inferior sobe automaticamente para fornecer uma folga de aproximadamente 100 mm, permitindo que a peça finalizada seja removida com mais facilidade. Este processo otimizado encurta o ciclo operacional e melhora a eficiência geral da produção.
Estas amostras de demonstração são fabricadas usando equipamentos de perfuração, corte e marcação de aço angular. Elas refletem as dimensões padrão e os requisitos típicos de processamento de componentes de aço angular usados na produção de torres de transmissão. As amostras servem como peças de referência práticas, permitindo que os clientes avaliem a qualidade da usinagem, a precisão dimensional e os padrões de fabricação. Ao inspecionar esses componentes acabados, os compradores potenciais podem avaliar se o equipamento atende aos exigentes requisitos de processamento e produção da fabricação de torres de transmissão de aço angular.
Para projetos de linhas de transmissão de ultra-alta tensão (UAT), as torres de transmissão devem suportar condições ambientais desafiadoras e cargas estruturais consideráveis ao longo de sua vida útil operacional. Este equipamento suporta a produção de componentes de aço angular que constituem a estrutura principal de suporte de carga dessas torres. Ele realiza operações de perfuração e puncionamento de precisão em membros de aço angular usados em estruturas de torres, braços transversais e outras montagens essenciais, ajudando a manter a precisão dimensional e a qualidade de conexão confiável. Essas capacidades de processamento contribuem para a resistência estrutural e a durabilidade a longo prazo das torres de transmissão, ao mesmo tempo em que suportam a operação segura, estável e ininterrupta dos sistemas de transmissão de energia UAT.


 Por favor verifique seu email!