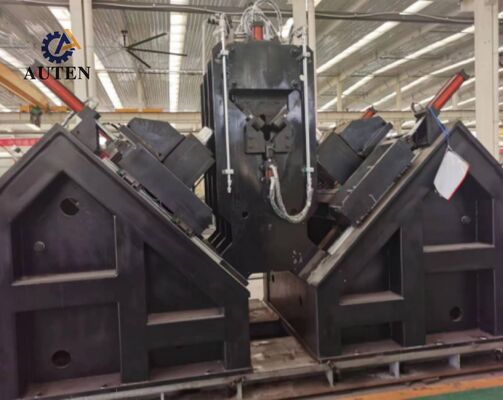
Com Máquina de Marcação e Perfuração de Aço Angular CNC com Design Personalizado Dimensão Geral 34×8×3m
Uso do Produto:
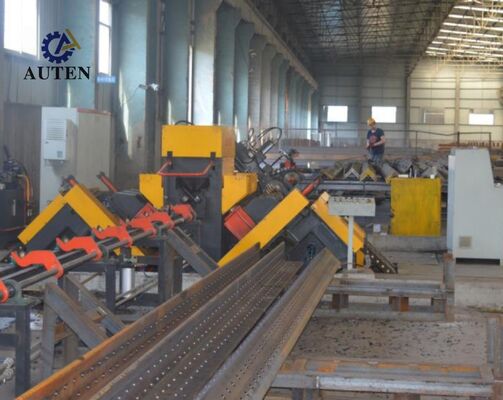
Esta linha de produção de perfuração de aço angular CNC projetada sob medida é construída especificamente para operações de perfuração e punção em aço angular de grande porte e alta resistência, um material estrutural crítico amplamente utilizado na fabricação de torres de linhas de transmissão. A linha de produção é capaz de usinar com precisão todos os furos especificados em componentes de aço angular, oferecendo excelente qualidade de furos, precisão posicional precisa, alta eficiência de produção e um alto grau de capacidade de processamento automatizado.
Parâmetros principais:
| Modelo |
ADM2532 |
| Tamanho do ângulo (mm) |
100×100×10~250×250×32 |
| Comprimento máx. da peça bruta (m) |
14 |
| Cônico do fuso de perfuração |
BT40 |
| Diâmetro máx. de perfuração (mm) |
Φ40 |
| Quantidade de brocas em cada lado (unidades) |
3 (6 no total em ambos os lados) |
| Velocidade máx. de rotação do fuso (r/min) |
6000 |
| Velocidade máx. de corte da broca (m/min) |
200 |
| Eixos CNC |
9 |
| Faixa de marcação traseira (mm) |
50-220 (contínuo) |
| Velocidade máx. de alimentação do ângulo (m/min) |
40 |
| Força de marcação (kN) |
1000/1200 |
| Quantidade de grupos de caracteres |
4 |
| Quantidade de caracteres em cada grupo |
18 |
| Tamanho do caractere (mm) |
14×10×19 |
| Sistema de refrigeração da broca |
Refrigeração interna seca por atomização de ar |
| Modo de programação |
Software de lofting ou programação de instruções |
| Dimensão gerals (m) |
34×8×3 |

Características do Produto:
A linha de produção de perfuração de aço angular CNC incorpora um sistema de processamento altamente automatizado, consistindo em uma unidade de carregamento automático com um transportador transversal de material e mecanismo de carregamento rotativo, um sistema de descarregamento automático e um sistema inteligente de alimentação de peças. Procedimentos de perfuração, punção e marcação podem ser realizados consecutivamente dentro de um ciclo de usinagem contínuo, eliminando a necessidade de intervenção manual durante a produção. Esta automação integrada reduz o esforço de mão de obra, melhora o rendimento da produção, mantém a qualidade consistente da usinagem e garante uma operação de equipamento estável e confiável.
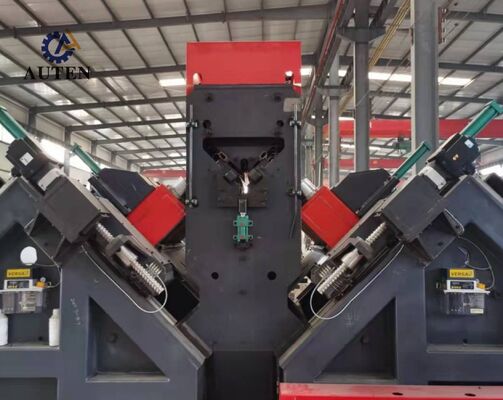
A unidade de marcação da linha de produção de punção e marcação de aço angular CNC adota uma construção de estrutura rígida e fechada, proporcionando excelente rigidez estrutural e precisão de marcação consistente durante a operação contínua prolongada. A montagem consiste em uma base de suporte fixa montada na estrutura da máquina, uma mesa de trabalho móvel e uma cabeça de marcação de caracteres acionada hidraulicamente. Com base nos programas de usinagem gerados pelo sistema de controle CNC, as operações de marcação são realizadas automaticamente nas coordenadas designadas especificadas nos desenhos de engenharia. Para acomodar perfis de aço angular com dimensões variadas, a unidade de marcação incorpora um mecanismo de ajuste manual que permite o posicionamento vertical flexível da montagem de marcação móvel e o ajuste preciso da cabeça de marcação de acordo com os requisitos de produção específicos.
O sistema de perfuração do equipamento de processamento de torres de transmissão CNC fornece alta precisão de posicionamento e desempenho de usinagem estável. O mecanismo de alimentação de material é acionado por um motor servo de alto desempenho e utiliza transmissão de cremalheira e pinhão para obter movimento suave e preciso da peça. Um dispositivo de detecção de posição de cremalheira, combinado com um encoder de feedback de alta precisão, estabelece um sistema de posicionamento de malha fechada completo para garantir o posicionamento preciso e confiável do material durante todo o processo de usinagem. Enquanto isso, as cabeças de perfuração que operam ao longo de ambas as direções da flange do aço angular são acionadas por servo através de mecanismos de transmissão de fuso de esferas de precisão, proporcionando posicionamento preciso de furos, estabilidade de usinagem consistente e qualidade de processamento superior para componentes de aço angular.
O sistema de controle CNC baseado em computador industrial é equipado com uma interface de operação em língua chinesa amigável, permitindo que o pessoal de produção controle as funções da máquina de forma conveniente e eficiente. O sistema fornece visualização gráfica das configurações da peça e dados de coordenadas de furos, apoiando a verificação da usinagem e o monitoramento do processo em tempo real. Ele também permite a importação direta de programas de usinagem gerados por software de programação profissional, melhorando significativamente a eficiência do armazenamento, classificação, recuperação de programas CNC e administração de produção abrangente.
As amostras de demonstração cobrem uma ampla gama de dimensões de aço angular padrão e padrões de furos representativos comumente usados na fabricação de torres de linhas de transmissão. Essas peças de amostra permitem que clientes, engenheiros e pessoal de controle de qualidade avaliem diretamente as capacidades de usinagem do equipamento, incluindo precisão de perfuração, qualidade de marcação, consistência dimensional e desempenho geral de processamento. Como componentes de referência práticos, as amostras fornecem uma base eficaz para verificar a adequação da máquina para os requisitos reais de produção de torres de transmissão.
Em aplicações de transmissão de energia de Ultra-Alta Tensão (UHV), as torres de transmissão são necessárias para suportar condições ambientais severas, cargas estruturais substanciais e tensões operacionais de longo prazo. Este sistema de processamento de aço angular CNC é desenvolvido especificamente para fabricar os membros de aço angular que formam a estrutura primária de suporte de carga das torres de transmissão. Ele realiza operações de perfuração e marcação de alta precisão em aço angular usado em corpos de torre, braços transversais e outros componentes estruturais essenciais, garantindo posicionamento preciso de furos, qualidade de conexão confiável e montagem precisa. Ao apoiar a integridade estrutural, a segurança operacional e a confiabilidade do serviço de longo prazo, o sistema fornece uma solução de fabricação eficiente e confiável para infraestrutura moderna de transmissão de energia e produção de torres de transmissão de alto volume.


 Por favor verifique seu email!